




网孔高速冲床一分钟冲多少次|东莞三好精密机械选型指南
做微孔板、钢板网、冲孔网加工的厂家,在选购网孔高速冲床时,最关心的就是冲压速度、稳定性和模具适配性,很多客户会问:网孔高速冲床最快一分钟能冲多少次?目前国内和台湾款网孔高速冲床主流分为两大高速档位,一类标称高速 400 次 / 分钟,另一类高端机型可达 1000 次 / 分钟,顶配网孔高速冲床极限速度最高可达 1200 次 / 分钟。
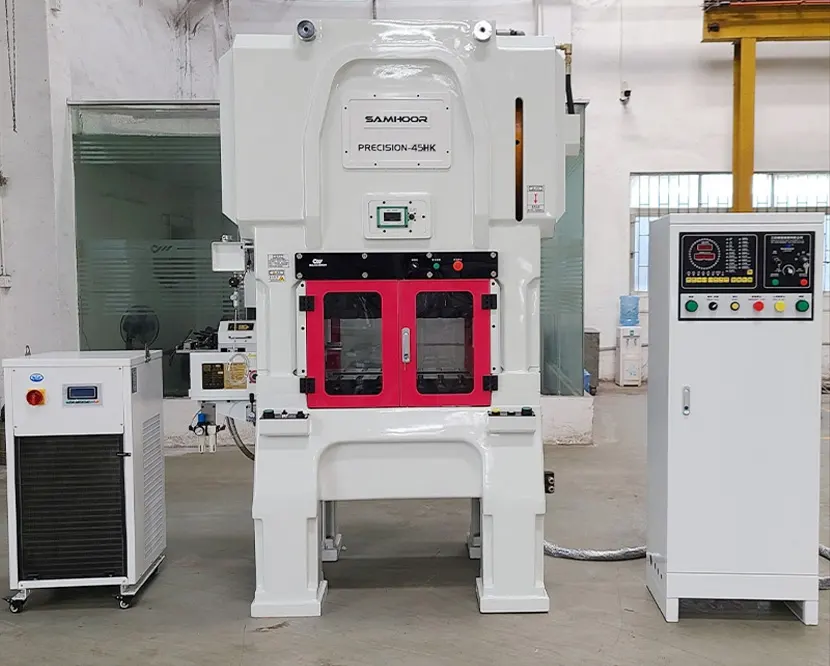
不少冲孔网加工厂容易陷入一个误区:模具需要 300 次 / 分钟冲压,直接选购 400 次机型。这里提醒大家,高速冲床不建议长期满负荷极限运行,预留速度余量是保障稳定生产的关键。东莞三好精密机械在服务众多冲孔网客户时就遇到过这类案例:有客户前期选购 400 次档冲床加工不锈钢网孔板,连续生产一段时间后,设备温升快、精度下滑,模具频繁崩刀口,订单交期屡屡延误;后续更换 1000 次 / 分钟级网孔高速冲床,生产稳定性明显提升,模具损耗大幅下降。如果你的网孔模具生产需求在 300 次 / 分钟及以上,优先选择标称 1000 次 / 分钟的网孔高速冲床,而不是 400 次档机型。
400 次 / 分钟以内的网孔冲床,大多没有搭载强制稀油润滑系统,连杆、关节位置仅依靠黄油润滑。黄油润滑散热能力弱,长时间连续高速冲压,摩擦升温快,零部件磨损速度明显加快。同时这类机型冲头多采用普通滑块式结构,导向精度一般,长时间生产后精度容易偏移,冲孔大小、孔距一致性变差,模具刀口容易崩损,设备和模具维修频次高,频繁停机检修,直接打乱生产计划,耽误订单交期。
1000 次 / 分钟级别的网孔高速冲床,标配强制循环稀油润滑,持续给传动关节、滑块导轨供油冷却,有效降低温升,减少磨损,滑块导向结构刚性更高,下死点精度稳定,适合不锈钢网板、镀锌板网、精密微孔网大批量连续冲压。
选购网孔高速冲床,不能只看最高冲次,还要结合冲孔材质、板厚、孔型、送料机匹配度综合考量。合理匹配冲床速度,既能提升冲孔产能,又能延长模具和机床使用寿命,降低长期生产的综合成本。




