




高速冲床怎么选?高速冲床选型方法、速度与工作台选择要点
很多五金冲压、电子端子、电机定转子铁芯生产企业采购时都会困惑:高速冲床如何挑选?盲目选大吨位、追求高速度,很容易出现设备和模具不匹配、刚性不足、产能达不到预期、投资浪费的问题。东莞三好精密机械专注高速精密冲床研发生产,结合大量客户落地案例,整理一套标准化高速冲床选型思路,从选型流程、冲压速度、工作台板、动力配置等维度讲解,方便采购人员参考对比。
高速冲床标准选型流程
想要冲床发挥稳定的冲压性能,核心是顺着产品工艺倒推设备参数,而不是先定设备再配模具。
正确的选型顺序:明确冲压产品图纸 → 确定模具方案 → 匹配冲床吨位、冲压速度 → 核对工作台、装模高度 → 选配冲床周边自动化设备。 之所以遵循这个顺序,是因为高速冲床服务于冲压产品,产品图纸是所有参数的源头。模具方案分为单冲模、级进模、多料带连续高速模等,根据订单产量选择模具形式之后,才能精准核算需要的冲床吨位、每分钟冲次、工作台盘尺寸,同步确认配套材料架、整平机、送料机等辅机。
走完这套流程,客户可以清晰预估整套冲压线的投入成本。选型时也可以参考同行业成熟的冲压搭配方案,吸收成熟经验。如果选型参数繁杂,自己不好判断,可直接联系东莞三好精密机械技术人员,凭借产品图纸,提供模具、主机、自动化配套一站式方案;豪辉科技同样可以提供整套配套方案,方便客户对比。
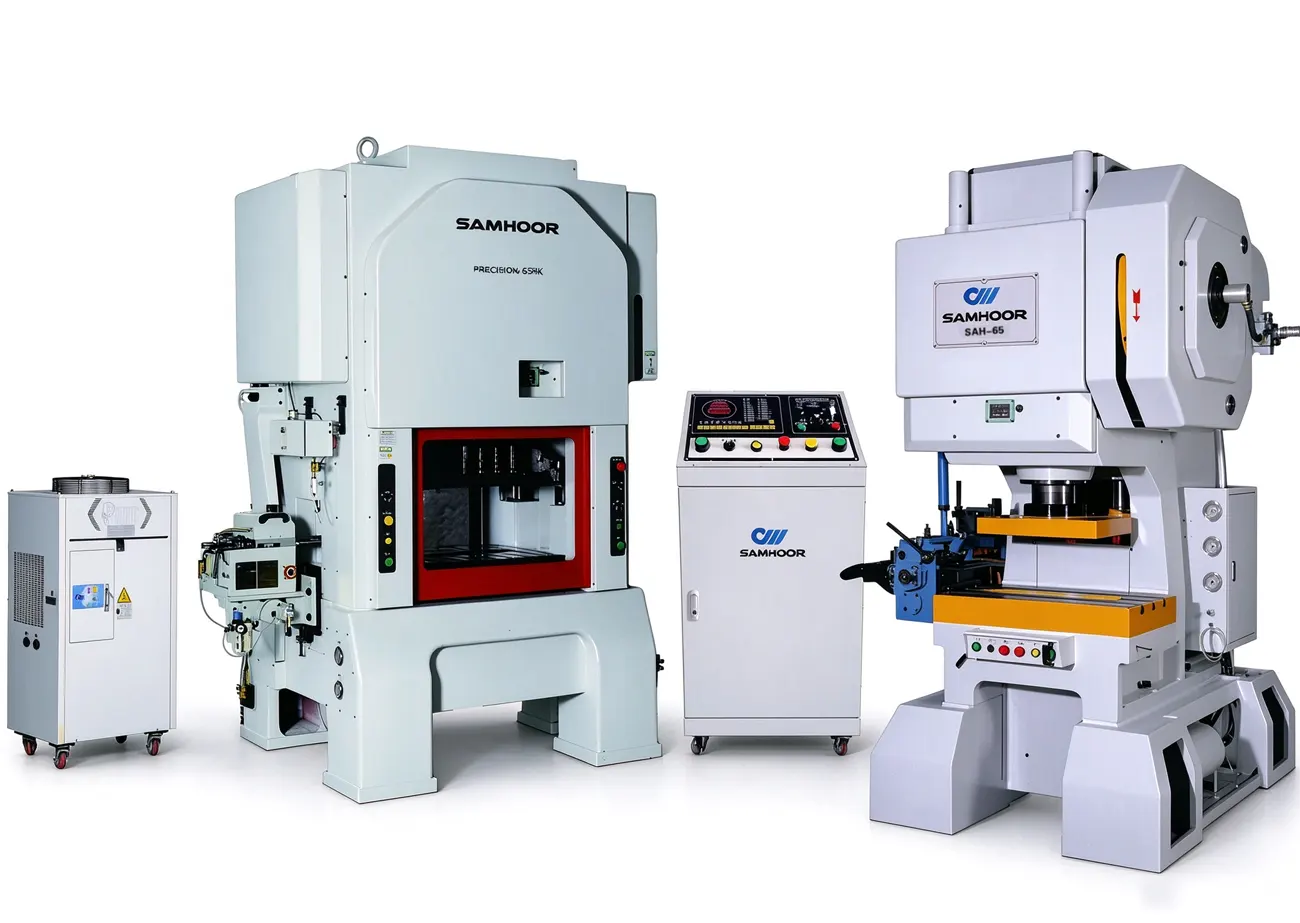
高速冲床冲压速度怎么选
高速冲床每分钟能冲多少次,没有固定标准答案,受产品材质、料厚、滑块行程、吨位、机身结构多重条件制约。
基础规律:滑块行程越小,理论极限冲次越高;同等结构下,小吨位冲床比大吨位冲床速度上限更高;龙门型高速冲床结构刚性优于 C 型高速冲床,同吨位下龙门机型可以实现更高的冲压速度。
这里要注意,设备铭牌上的最高速度只是理论参数,实际生产中,受材料厚度、模具结构、送料稳定性影响,很难一直跑满极限速度。 客户咨询速度参数时,建议提前备好产品样品、料厚、图纸,给到冲床厂家评估,东莞三好精密机械工程师会根据您的冲压工况给到合理的生产冲次建议,避免一味追求高速造成模具损耗、产品不良。
高速冲床工作台尺寸选择原则
工作台板是高速冲床的核心承载部件,上端承载模具,下端连接机身,工作台板厚度直接决定装模高度和整机刚性。
普通开式压力机有成熟的 JB 1395-74 标准,工作台板厚度统一。但国内 E/I 铁芯、电机定转子行业快速发展,开式高速冲床暂无统一参数标准,各家模具高度差异大,很多时候需要调整工作台板厚度适配模具。
调整工作台板厚度有局限:铣削工作台下平面只能小幅减薄;如果减薄量过大,必须更换材料重新加工。工作台板厚度不足,刚性下降,高速连续冲压时容易形变,甚至出现台板损坏。
通过仿真分析可以看到,固定结构、固定载荷下,工作台板一阶固有频率存在最优区间,这个最优厚度区间,不会随材质改变出现大幅偏移,选型时不能一味加宽加大台面,要兼顾模具长宽、落料孔尺寸、载荷和刚性。东莞三好精密机械在 C 型高速冲床出厂时,会根据客户模具尺寸,优化工作台板厚度、落料孔规格,兼顾刚性与装模适配性。
高速冲床动力配置选择要点
动力系统直接决定冲床持续高速冲压的稳定性,和工作台板刚性相辅相成,也是很多客户容易忽略的选型点。
和工作台板的逻辑一致,高速冲床动力不是功率越大越好,需要结合吨位、行程、目标冲次、冲压负载来匹配。尤其是铁芯、硅钢片这类连续高速冲压工况,持续冲击载荷大,动力配置冗余不足,长期运行容易发热、掉速、故障频发。
在非标定制场景,模具高度、工作台尺寸改动之后,动力部分也要同步校核。如果只改台面、不改动力,会出现动力和负载不匹配,影响冲压精度和设备寿命。东莞三好精密机械在定制机型时,会同步校核工作台刚性与动力系统,保证整套设备在目标冲次下稳定运行。
高速冲床选型小结
选型核心逻辑:产品优先、模具先行,再匹配速度、台面、动力、周边辅机。不要只对比冲床吨位和价格,重点核对工作台刚性、行程、实际可用冲次、动力匹配度。
端子、铜珠、小型精密五金优先考虑 C 型高速冲床;电机定转子、铁芯这类长期高速、大负载工况,优先评估龙门高速冲床。有图纸和样品,发给东莞三好精密机械,可获取针对性的参数核算与方案报价。




